Холоднотягнуті сталеві труби: етапи процесу, зміцнення при деформації та термічна обробка
News Details
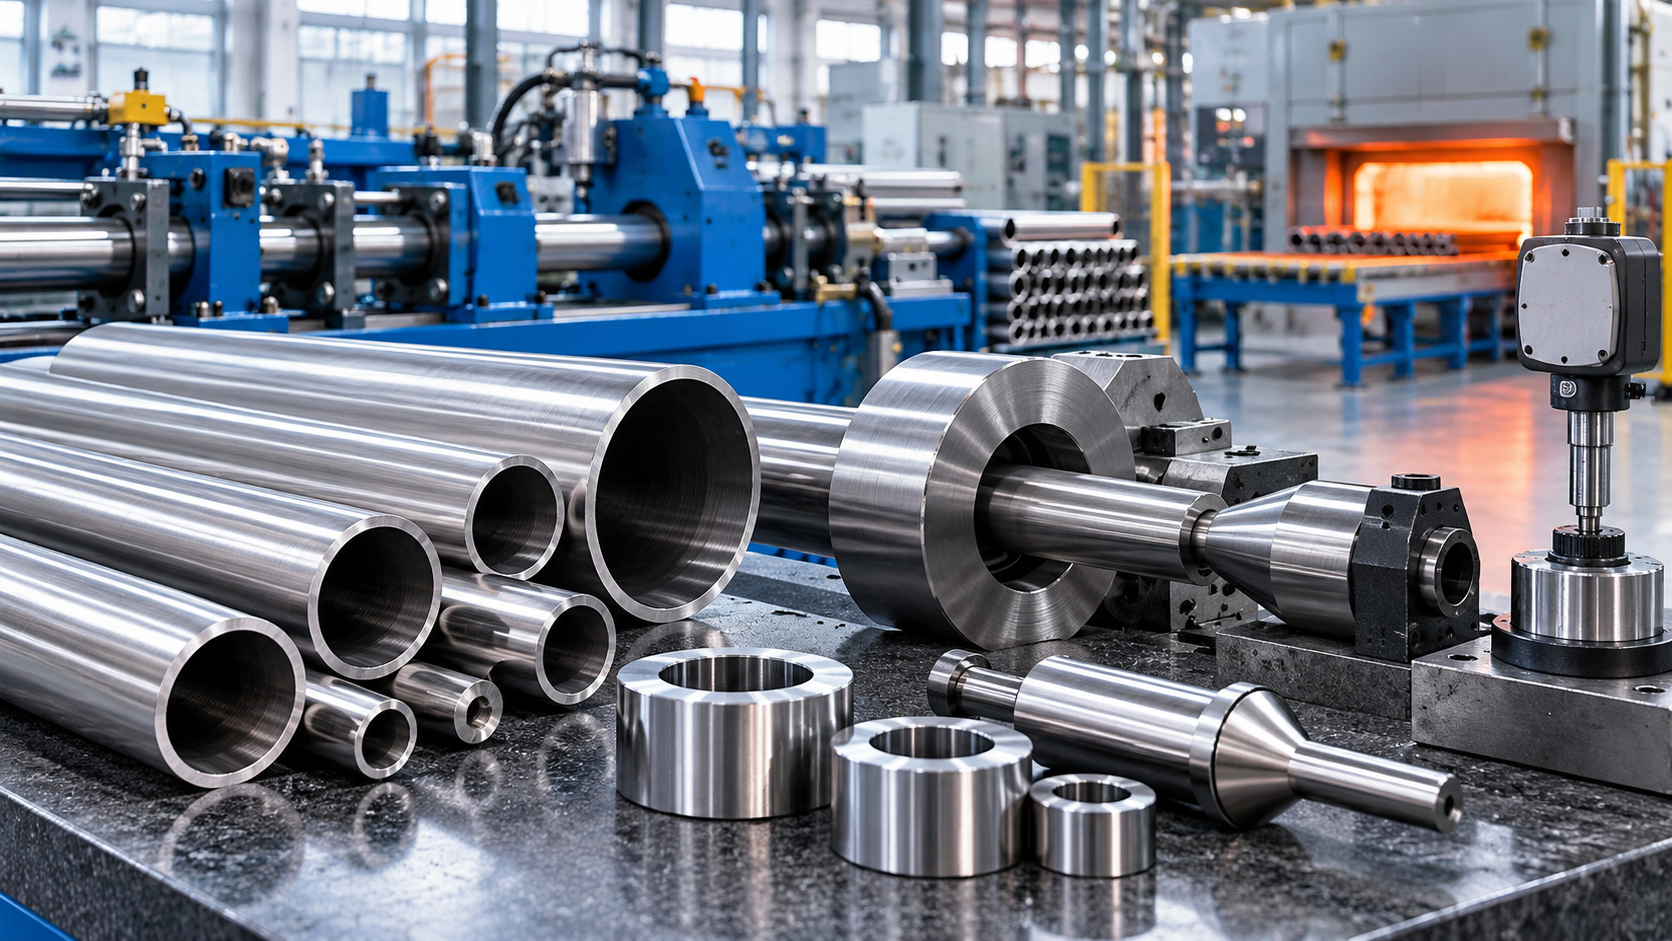
Холодне витягування є одним із найважливіших методів виготовлення високоточних сталевих труб. Для покупців у гідравлічній, автомобільній, сільськогосподарській та машинобудівній промисловості процес холодного витягування сталевої труби може покращити контроль розмірів, якість поверхні та механічну міцність.
Холоднотягнута прецизійна труба виготовляється не випадково. Вона потребує відповідної вихідної труби, правильного інструменту, стабільної сили витягування, відповідного мастила та належної термічної обробки сталевої труби. Кожен етап впливає на кінцевий внутрішній діаметр (ID), зовнішній діаметр (OD), товщину стінки, прямолінійність та якість поверхні.
FAKESI спеціалізується на безшовних сталевих трубах, прецизійних сталевих трубах, трубах для карданних валів відбору потужності (PTO) та профільних сталевих трубах. Ці вироби широко використовуються в гідравлічних циліндрах, пневматичних циліндрах, приводних валах, корпусах двигунів, розумних замках, автозапчастинах та інженерній техніці. У цих сферах холодне витягування допомагає перетворити звичайну трубу на стабільний промисловий компонент.
Що таке холодне витягування сталевих труб?
Холодне витягування – це процес формування, який виконується за кімнатної або близької до кімнатної температури. Під час цього процесу сталеву трубу протягують через фільєру. У багатьох випадках всередині труби також використовується оправка або сердечник.
Фільєра контролює зовнішній діаметр. Оправка допомагає контролювати внутрішній діаметр та товщину стінки. Коли труба проходить через інструмент, її розмір змінюється, а поверхня стає точнішою.
Порівняно з гарячоформованими трубами, холоднотягнуті труби зазвичай мають кращу точність розмірів, більш гладкі поверхні та міцніші механічні властивості. Тому холодне витягування часто використовується для труб, які потребують жорстких допусків або кращих характеристик.
Чому виробники використовують холодне витягування
Виробники використовують холодне витягування, оскільки багатьом застосуванням потрібна якість, вища за стандартну трубу. Звичайної труби може бути достатньо для простих конструкцій. Однак прецизійні деталі потребують більш жорсткого контролю.
Холодне витягування може допомогти покращити:
- Допуски зовнішнього та внутрішнього діаметра
- Рівномірність товщини стінки
- Якість поверхні
- Овальність
- Прямолінійність після обробки
- Міцність на розрив та межа плинності
- Продуктивність при обробці
В результаті холоднотягнуті труби широко використовуються в гідравлічних циліндрах, пневматичних циліндрах, сільськогосподарських карданних валах, автомобільних трансмісійних валах та прецизійних механічних деталях.
Крок 1: Вибір вихідної труби
Процес починається з вихідної труби. Це може бути безшовна сталева труба або інша відповідна заготовка. Початкова труба повинна мати відповідну марку сталі, товщину стінки, стан поверхні та запас розмірів.
Якщо вихідна труба має погану якість, холодне витягування не може повністю вирішити кожну проблему. Наприклад, глибокі дефекти поверхні, нерівномірна товщина стінки або внутрішні тріщини можуть залишитися після обробки. Тому перевірка сировини є ключовим першим кроком.
На цьому етапі виробники перевіряють розмір труби, зовнішній вигляд та сертифікат на матеріал. Для складних замовлень вони також можуть перевірити хімічний склад та механічні властивості.
Крок 2: Підготовка поверхні
Перед витягуванням необхідно підготувати поверхню труби. Це допомагає зменшити тертя та захистити як трубу, так і інструмент.
Загальні етапи підготовки можуть включати очищення, травлення, фосфатування, змащення або іншу обробку поверхні. Точний метод залежить від марки сталі та плану витягування.
Добре змащення дуже важливе. Без нього сила витягування може стати надмірно високою. Поверхня труби може подряпатися, а фільєра може швидше зношуватися. У серйозних випадках труба може тріснути або заклинити під час витягування.
Крок 3: Заострення та витягування
Далі один кінець труби зменшується або заострюється, щоб він міг пройти крізь фільєру та бути захопленим витяжним верстатом.
Потім трубу протягують крізь фільєру. Залежно від вимог до продукту, виробник може використовувати різні методи витягування, такі як витягування без оправки, витягування на оправці або витягування на сердечнику.
Витягування без оправки в основному контролює зовнішній діаметр. Витягування на оправці або сердечнику забезпечує кращий контроль внутрішнього діаметра та товщини стінки. Для холоднотягнутої прецизійної труби вибір інструменту має великий вплив на кінцевий результат.
Іноді одного проходу достатньо. Однак для жорсткіших допусків або більших змін розмірів може знадобитися кілька проходів витягування. Між проходами також може знадобитися термічна обробка для відновлення пластичності.
Крок 4: Наростання напруги під час холодного витягування
Холодне витягування змінює структуру сталі. Коли трубу витягують та зменшують, метал деформується. Цей процес збільшує міцність та твердість. Це називається нагартовкою (напрацюванням).
Нагартовка може бути корисною. Вона може підвищити міцність на розрив, покращити межу плинності та зробити трубу стійкішою до деформації. Це корисно для деяких механічних деталей та застосувань приводних валів.
Однак нагартовка також зменшує пластичність. Простими словами, труба стає міцнішою, але менш гнучкою або формуємою. Якщо витягування триває занадто довго без належного контролю, труба може тріснути або стати важкою для обробки.
Тому виробники повинні балансувати міцність та пластичність. Вони вибирають правильний коефіцієнт обтиснення, проходи витягування та план термічної обробки залежно від кінцевого використання.
Крок 5: Термічна обробка сталевої труби
Термічна обробка сталевої труби часто використовується перед, між або після холодного витягування. Вона допомагає контролювати твердість, напругу та механічні властивості.
Загальні цілі термічної обробки включають:
- Зменшення внутрішньої напруги
- Покращення пластичності
- Полегшення повторного витягування труби
- Регулювання кінцевої твердості та міцності
- Покращення розмірної стабільності
- Підготовка труби до обробки або використання
Наприклад, відпал може розм’якшити трубу після нагартовки. Зняття напруги може зменшити внутрішню напругу, зберігаючи велику частину міцності. Нормалізація або інші види обробки можуть використовуватися залежно від марки сталі та потреб у характеристиках.
Правильна термічна обробка залежить від матеріалу труби, величини витягування та застосування. Труба для гідравлічного циліндра може потребувати стабільного розміру та гарних властивостей поверхні. Труба для приводного валу може потребувати міцності, в’язкості та стійкості до крутного моменту. Отже, план термічної обробки має відповідати кінцевому використанню.
Крок 6: Правка та фінішна обробка
Після витягування та термічної обробки труба може потребувати правки. Холодне витягування та термічна напруга можуть спричинити невеликий вигин. Правка допомагає досягти необхідного допуску прямолінійності.
Потім труба може бути порізана на задану довжину, відполірована, хонінгована, протягнута, прокатана або оброблена, залежно від типу продукції.
Для труб гідравлічних та пневматичних циліндрів дуже важлива якість внутрішньої поверхні. Для труб карданних валів відбору потужності (PTO) велике значення мають точність профілю та прямолінійність. Для корпусів двигунів та автозапчастин ключовими моментами можуть бути точність зовнішнього діаметра та припуск на обробку.
У кожному випадку фінішна обробка перетворює витягнуту трубу на продукт, готовий до використання за призначенням.
Крок 7: Перевірка та контроль якості
Перевірка підтверджує, чи відповідає труба вимогам замовлення. Для прецизійних труб цей етап має бути детальним та послідовним.
Загальні перевірки включають:
- Зовнішній діаметр
- Внутрішній діаметр
- Товщину стінки
- Довжину
- Прямолінійність
- Овальність
- Шорсткість поверхні
- Твердість
- Механічні властивості
- Візуальні дефекти поверхні
Для спеціальних продуктів перевірка може проводитися відповідно до креслення покупця або узгодженого стандарту. Це допомагає переконатися, що труба готова до складання, обробки або безпосереднього використання.
Як холодне витягування впливає на характеристики труби
Холодне витягування може покращити багато властивостей труби. Однак результат залежить від контролю процесу.
Якісно виготовлена холоднотягнута труба може забезпечувати високу точність розмірів, стабільну товщину стінки та чисту поверхню. Вона також може покращити міцність завдяки нагартовці. Після відповідної термічної обробки вона може отримати правильний баланс міцності, в’язкості та пластичності.
З іншого боку, поганий контроль процесу може створити проблеми. Це може включати тріщини, високу залишкову напругу, нерівномірну твердість, погану прямолінійність або подряпини на поверхні.
Тому покупцям слід співпрацювати з виробником, який розуміє як формування, так і кінцеве застосування.
Застосування холоднотягнутих прецизійних труб
Холоднотягнуті прецизійні труби використовуються в багатьох галузях промисловості, оскільки вони забезпечують стабільні розміри та хороші характеристики.
Типові застосування включають:
- Труби для гідравлічних циліндрів
- Труби для пневматичних циліндрів
- Труби для сільськогосподарських карданних валів відбору потужності (PTO)
- Труби для автомобільних трансмісійних валів
- Деталі для автомобілів та мотоциклів
- Корпуси двигунів
- Деталі для розумних замків
- Компоненти для інженерної техніки
- Індивідуальні профільні сталеві труби
Ці застосування часто вимагають жорстких допусків, гладкої якості поверхні та надійних механічних властивостей. З цієї причини процес холодного витягування сталевих труб широко використовується для промислового виробництва труб.
Що покупці повинні підтвердити перед замовленням
Перед замовленням холоднотягнутих сталевих труб покупці повинні надати чіткі технічні деталі. Це допомагає виробнику вибрати правильний маршрут виробництва.
Важлива інформація включає:
- Марку сталі або матеріальний стандарт
- Тип труби, наприклад, безшовна, прецизійна або профільна труба
- Зовнішній діаметр (OD), внутрішній діаметр (ID) та товщину стінки
- Вимоги до допусків
- Довжину та прямолінійність
- Шорсткість поверхні
- Стан термічної обробки
- Вимоги до механічних властивостей
- Кінцеве застосування
- Креслення або зразок, якщо є
Крім того, покупці повинні пояснити, чи буде труба зварюватися, оброблятися, покриватися


