Виготовлення сталевих труб серії 400: Посібник з процесів безшовної та зварної виробництва
News Details
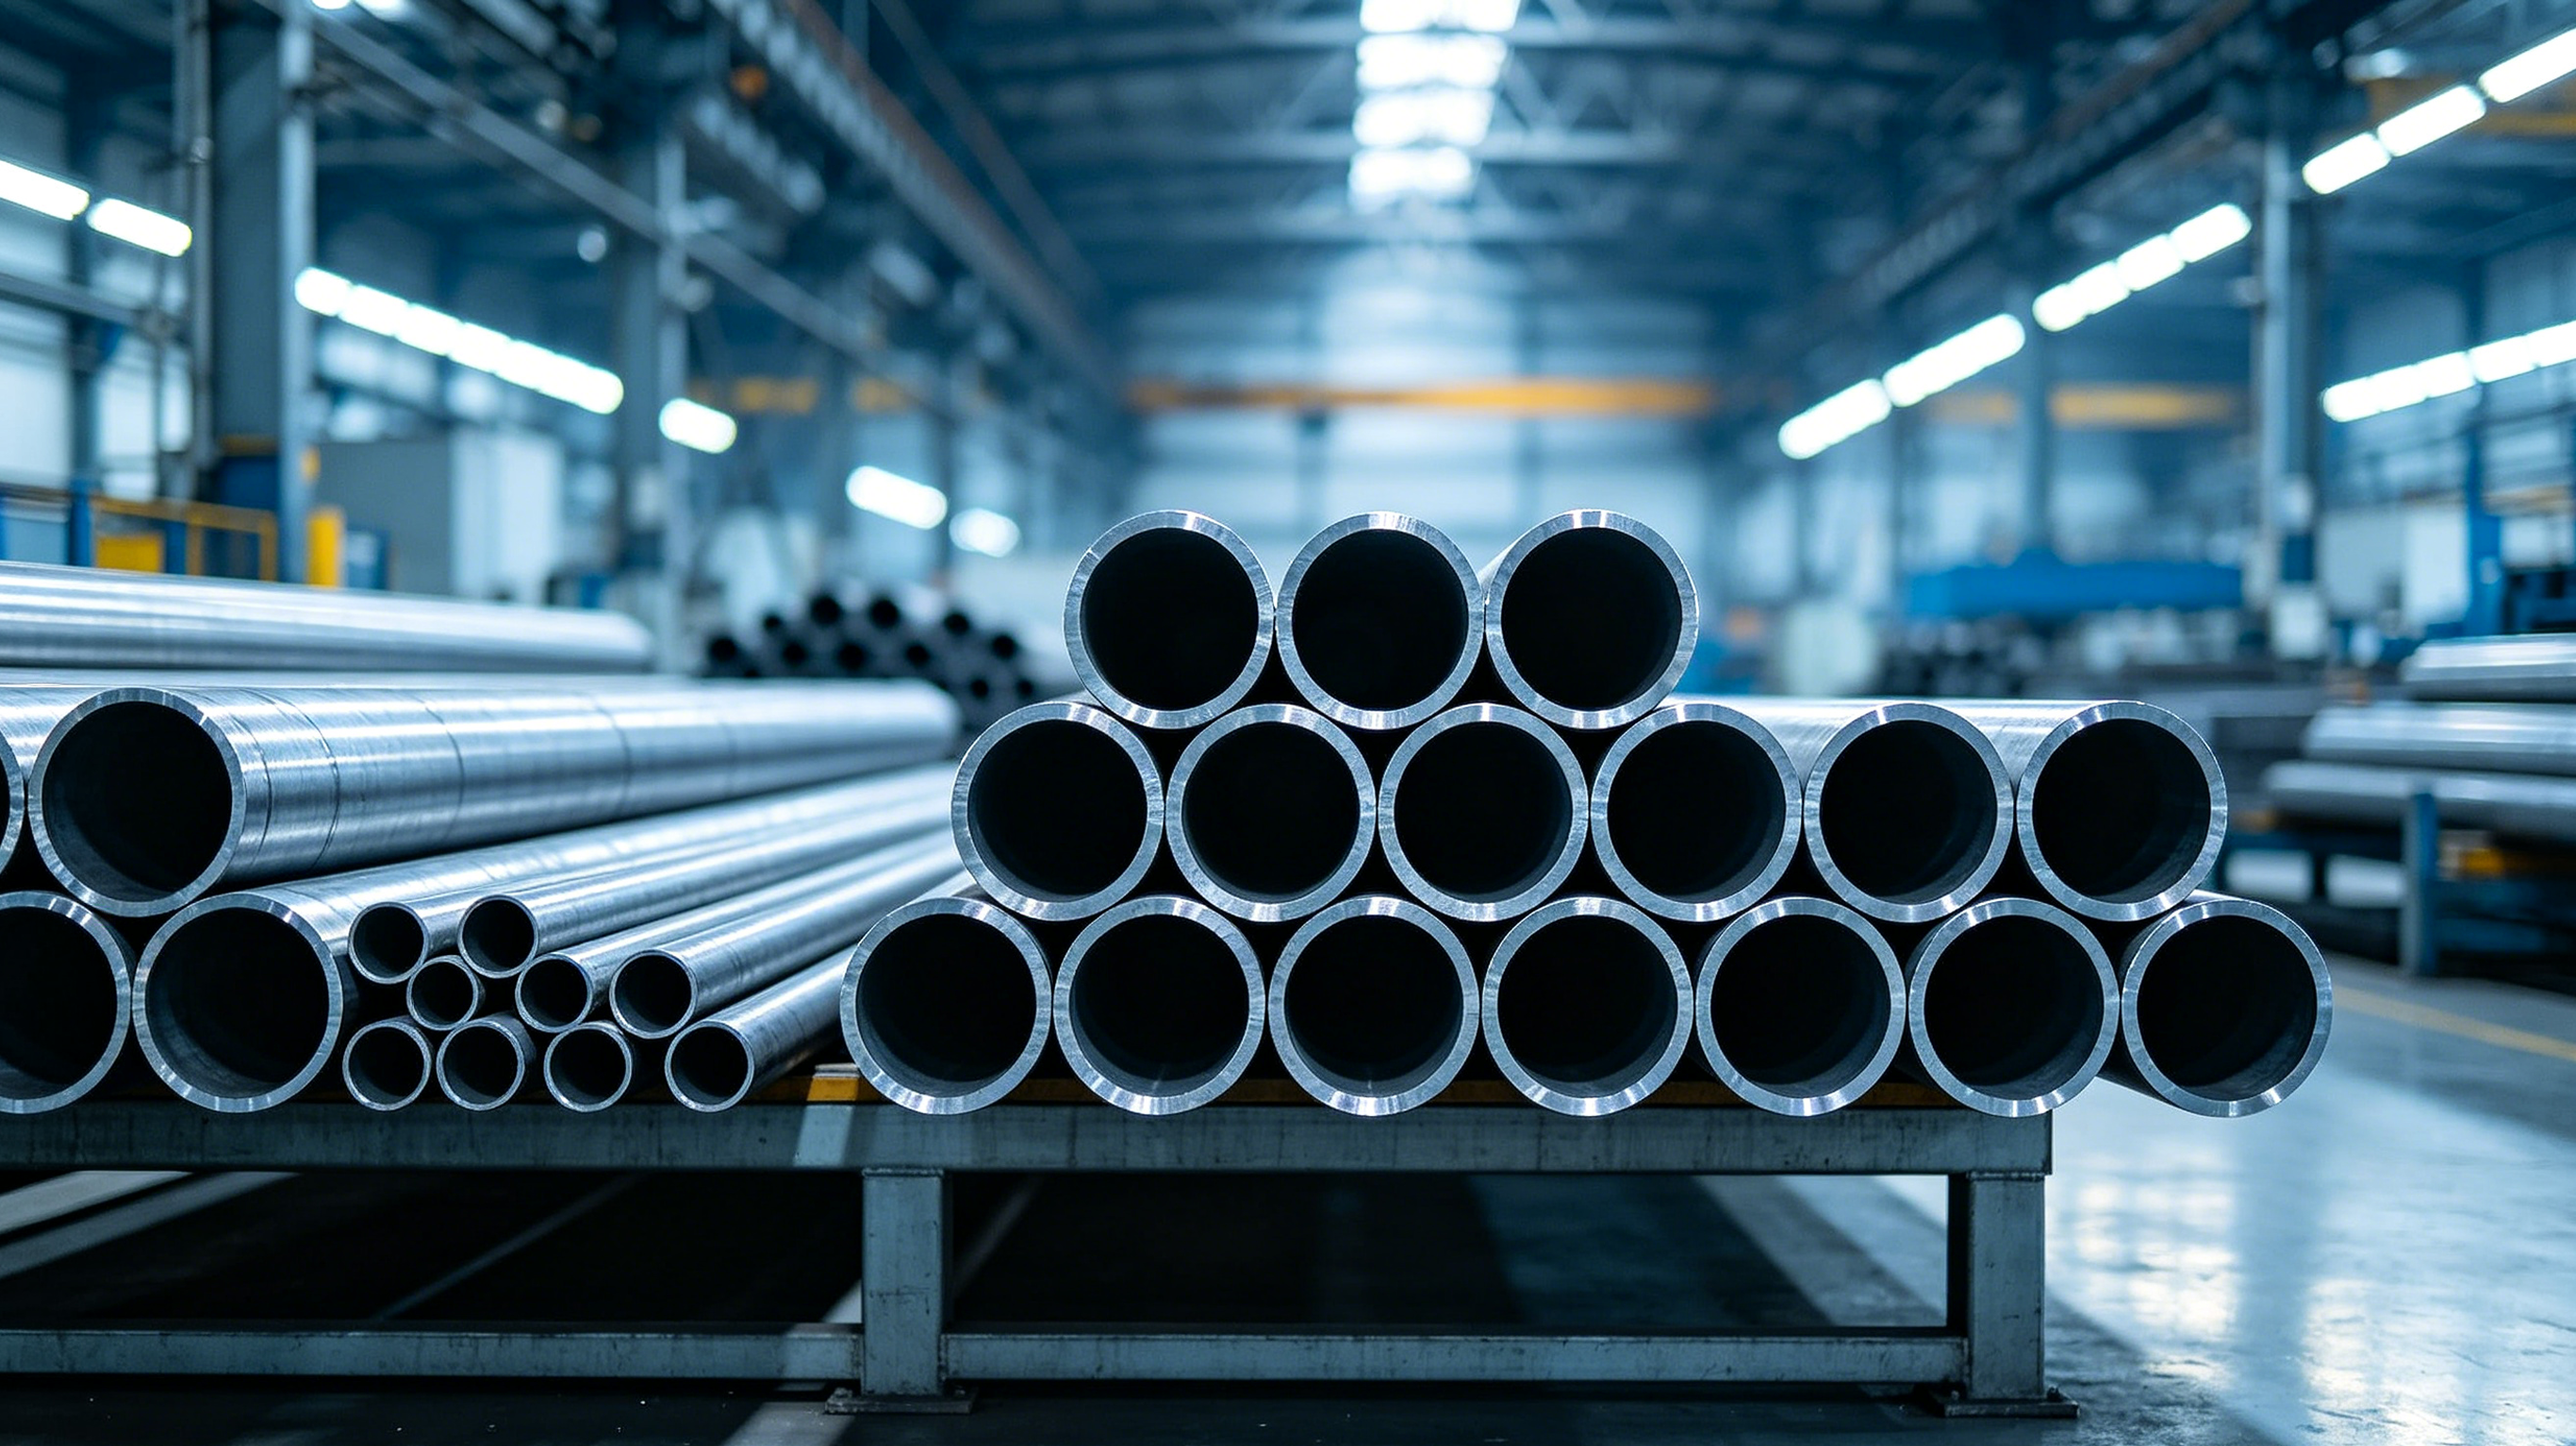
У сучасному промисловому виробництві стальова труба серії 400 є важливим компонентом для теплообмінників, вихлопних систем автомобілів та ліній для високопressureних рідин. Група серії 400 включає ферритні сталі, такі як 409L та 430, а також мартенситні сталі, такі як 410 та 420. На відміну від звичайних металів серії 300, ці конкретні сплави вимагають дуже точних налаштувань нагріву та охолодження під час виробництва через їх унікальні магнітні та структурні властивості.
Щоб допомогти менеджерам з закупівель та інженерам зрозуміти, як виготовляються ці матеріали, заводи поділяють виробництво на два основні методи: безшвне та зварне оброблення. У цьому посібнику ми розбиємо повні етапні виробничі потоки для обох типів сталевих труб.
Повний процес виробництва безшвних труб серії 400
Безшвні сталі трубки виготовляються з одного цілого шматка металу без будь-яких з'єднань або поздовжніх зварних зон. Отже, ця безперервна структура рівномірно розподіляє механічні напруження, що робить її ідеальним вибором для високопressureних та безпечних застосувань.
1. Інспекція сировини та нагрів
Процес виробництва починається з солідних круглих сталевих бліц. Спочатку робітники перевіряють хімічний склад сталі та шліфують будь-які поверхневі тріщини або недоліки. Цей етап критичний, оскільки незначні поверхневі дефекти можуть розширюватися в глибокі розриви під час гарячої обробки. Далі бліц потрапляють в масивну роторну піч для високотемпературного нагріву. Ферритні сталі (409L/430) нагрівають до точного діапазону 1100°C до 1180°C, тоді як мартенситні марки (410/420) зберігають між 1050°C та 1120°C, щоб запобігти зернистий зрост.
2. Роторне пробивання та зменшення розміру
Після того як бліц стає біло-гарячим і м'яким, роторний пробивнийміль приводить загострений мандріль прямо через центр солідного блоку. Ця дія змушує солідний метал розірватися на порожню сировинну трубку. Після цього мандрільнийміль зменшує товщину стінки, а багато роликовий розмірнийміль уточнює зовнішній діаметр для відповідності строгим розмірним обмеженням. Потім трубки проходять через станції швидкого повітряного охолодження, щоб запобігти утворенню товстих оксидних нальотів на поверхні металу.
3. Кастомне термооброблення та виправлення
Оскільки різні сплави серії 400 реагують на тепло по-різному, заводи використовують різні теплові процеси для завершення міцності матеріалу:
-
Ферритні трубки (430/409L): Трубки проходять через безперервну відплавлювальну піч при 800°C до 880°C з подальшим повільним охолодженням. Цей процес видаляє внутрішні напруження і робить метал м'яким достатньо для легкого згинання та штампування.
-
Мартенситні трубки (410/420): Трубки в м'якому стані проходять стандартну відплавку при 750°C до 820°C. Однак для високопressureних або зносостійких труб робітники застосовують комплексний процес відпалювання та високотемпературного відплавлення, щоб максимізувати фізичну твердість.
Нарешті, трубки проходять через автоматичну багато роликову машину для виправлення, щоб виправити будь-які згинання, після чого проводять шот-бластинг або кислотне травлення для видалення темних поверхневих оксидів.
4. Тестування, розмірування та фінішне оброблення
Перед відправкою прямолінійні трубки проходять строге неразрушуване тестування, використовуючи як вихрові, так і ультразвукові обладнання для перевірки на внутрішні дефекти або нерівні стінки. Далі трубки розрізають на точні довжини. Залежно від клієнтських схем, внутрішні та зовнішні поверхні отримують механічне дзеркальне полірування, щілинне щітіння або хімічну пасивацію. Нарешті, кожна трубка проходить гідростатичне тестування водяним тиском, щоб гарантувати відсутність витоків перед фінальним упаковуванням.
Повний процес виробництва зварних труб серії 400
Хоча безшвне виробництво зосереджується на солідних бліцях, виробництво зварних труб спирається на безперервну автоматизовану техніку для перетворення плоских сталевих стрічок на високоміцні порожні трубки. Цей метод забезпечує відмінну консистентність стінки та економічність для транспортування рідин та структурних каркасів.
1. Розрізання, вирівнювання та безперервне формування на роллах
Процес починається з великих котлів холодно прокатаних сталевих стрічок серії 400. Машина для розрізання розрізає широкі металеві листи на вузькі смуги, що відповідають цільовому діаметру труби. Ці стрічки проходять через вирівнювальні ролики, щоб стати ідеально плоскими, перш ніж потрапити в безперервний формувальнийміль на роллах. Всередині цієї машини серія сформованих роликів поступово згинає рухому плоску стальну стрічку в щільну круглу порожню форму.
2. Високочастотне зварювання та видалення зварного пучка
Коли краї прокатіної стрічки зустрічаються, система високочастотного індукційного зварювання концентрує інтенсивну електричну енергію на шві. Машина миттєво розплавляє зустрічаються краї та стискає їх разом, щоб створити безперервний поздовжній зварний з'єднання. Оскільки сплави серії 400 проводять тепло інакше, ніж варіанти серії 300, оператори точно регулюють зварювальну потужність та швидкість труби. негайно після зварювання автоматизовані внутрішні та зовнішні скребкові леза розрізають піднятіся зварні пучки, залишаючи стінки труби гладкими, щоб запобігти майбутньому затору рідин.
3. Лінійне термооброблення та розмірування
Зварювання природно вводить локалізовані напруження та затверджує область біля шва. Отже, лінійне термооброблення є обов'язковим етапом:
-
Для ферритних труб 430 та 409L лінійне швидке відплавлення усуває зварювальні напруження, щоб запобігти розриву труби під час майбутньої фабрикації.
-
Для мартенситних труб 410 та 420 зварна зона може стати дуже хрупкою. Отже, виробнича лінія використовує лінійне розчинне оброблення та повільне охолодження, щоб знизити ризик тріщини з'єднання.
Після охолодження багато розмірних роликів уточнюють зовнішню круглу форму та виправляють трубу в одному безперервному русі.
4. Детекція якості та фінішне оброблення поверхні
Лінійна система вихрового тестування моніторить рухому трубу в реальному часі, автоматично позначаючи та розрізаючи будь-які секції з зварними отвірками або мікротріщинами. Після розрізання труб на точні довжини клієнтів, трубки проходять поверхневе травлення або механічне полірування, щоб максимізувати корозійну стійкість. Нарешті, партії проходять гідростатичні тискові тести, візуальні перевірки розмірів та тестування сольовим розпилом перед тим, як бути мічені та упаковані для міжнародної доставки.
FAKESI: Ваш глобальний партнер для точних сталевих профілів
Закупівля сталевих труб серії 400 з відстежуваним тестуванням вимагає досвідченого промислового партнера. FAKESI (Wuxi Jiangbo Intelligent Technology) працює як світовий клас точний виробник, спеціалізуючийся на передових високотолерантних безшвних трубах та кастомних геометричних профілів. Досліджуючи наш завод з високоточних сталевих труб, глобальні менеджери з закупівель можуть точно побачити, як ми оптимізуємо сировинні сплави в високопродуктивні промислові компоненти.
За допомогою каліброваних багато роликових систем виправлення та передової термічної обробки FAKESI доставляє бездоганні стале профілі, які ідеально інтегруються в автоматизовані виробничі лінії. Наша технічна команда гарантує, що кожна партія поєднує абсолютну розмірну прямолінійність з структурною безпекою, дозволяючи міжнародним клієнтам усунути вторинні ручні регулировки та зменшити загальні трудові витрати заводу.
Висновок
Отже, як безшвні, так і зварні виробничі лінії серії 400 вимагають строгих технічних контролів для обробки металургійних ознак ферритних та мартенситних сплавів. Зіставляючи правильний метод виробництва з точними термообробками, заводи можуть виробляти високо надійні трубопроводи, розроблені для вимогливих промислових завдань.
Якщо вам потрібен надійний глобальний постачальник, який розуміє міжнародні стандарти якості та пропонує кастомні точні стале профілі, не шукайте далі, ніж FAKESI. Відвідайте наш веб-сайт сьогодні, щоб переглянути наші можливості обробки або зв'язатися з нашою інженерною командою, щоб розробити ідеальне рішення з труб для вашого наступного проекту.


